
 Lesen Sie mehr


 Holen Sie sich ein Angebot
Produktkategorie
NEUE Kategorie
Kontaktieren Sie uns
Kontaktieren Sie uns
Wir sind auf die Forschung, Entwicklung und Herstellung von elektrischen Leitungen und Kabeln spezialisiert.
 +86-21-57560276
Verwandte Nachrichten
Qualitätsstandards für die bioprozessintegrierte Skid-Herstellung: Ein praktischer Leitfaden
Warum Qualitätsstandards bei der Herstellung von Bioprozess-Skids wichtig sind
Ein Bioprozess-Skid, der die Sichtprüfung besteht, kann dennoch im Betrieb ausfallen, wenn seine Herstellungsqualität nicht dokumentiert oder unkontrolliert ist. In der Praxis handelt es sich bei Qualitätsstandards für die bioprozessintegrierte Skid-Herstellung nicht um eine einzelne Inspektion; Dabei handelt es sich um eine Reihe von Anforderungen, die Design, Materialauswahl, Schweißen, Tests und die Nachweise hinter jedem Arbeitsschritt regeln. Wenn diese Standards konsequent durchgesetzt werden, erhält das Skid eine nachverfolgbare Aufzeichnung, die die Installation, Inbetriebnahme und Prozessvalidierung unterstützt.
Heutzutage integrieren Bioprozess-Skids Wärmeübertragung, Temperaturregelung, Reinigung und Flüssigkeitsverteilung in einem Rahmen. Diese Integration erhöht die Folgen schlechter Verarbeitung, da ein einzelner Schweißfehler eine Charge verunreinigen oder eine kostspielige Verzögerung verursachen kann. Hersteller, die nach anerkannten Standards wie ASME BPE und GMP-Richtlinien produzieren, reduzieren diese Risiken in jeder Produktionsphase. Wie in unserem erklärt Firmenprofil Diese Qualitätsorientierung ist Teil einer umfassenderen Entwicklungs- und Fertigungskompetenz.
Kernstandards für die bioprozessintegrierte Skid-Herstellung
Mehrere Normen prägen das Qualitätsprofil eines Skids. ASME BPE bietet den umfassendsten Rahmen für hygienisches Design und Herstellung von Bioverarbeitungsgeräten. GMP-Vorschriften fügen Anforderungen an Dokumentation, Risikomanagement und Validierung hinzu. Für Skid-Rohrleitungen und Behälter können europäische Druckgerätevorschriften gelten, während Datenintegritätsvorschriften für automatisierte Steuerungssysteme gelten.
| Standard | Qualitätsfokus | Auswirkungen auf die Fertigung |
|---|---|---|
| ASME BPE | Hygienisches Design, Materialien, Oberflächenbeschaffenheit, Schweißen, Inspektion | Legt Maß-, Schweißnaht- und Oberflächenrauheitsanforderungen fest, die die Fertigung regeln. |
| EU GMP / ICH Q10 | Qualitätssystem, Risikomanagement, Dokumentation, Validierung | Definiert die Erwartungen an Rückverfolgbarkeit, Änderungskontrolle und Nachweise. |
| PED 2014/68/EU | Sicherheit von Druckgeräten | Klassiert Skid-Baugruppen und Komponenten in Sicherheitskategorien, die bestimmte Tests erfordern. |
| FDA 21 CFR Teil 11 | Elektronische Aufzeichnungen und Signaturen | Gilt, wenn Steuerungssysteme Daten aufzeichnen oder automatisierte Abläufe ausführen. |
Diese Standards überschneiden sich häufig. Ein mit ASME BPE-konformen Schweißnähten und Oberflächenbeschaffenheit gebautes Skid erfüllt die physikalischen Anforderungen, während die GMP-Daten- und Dokumentationsstruktur sicherstellt, dass die Qualität den Inspektoren nachgewiesen werden kann. Für einen Überblick über die Technologie hinter diesen Systemen lesen Sie unseren Artikel über Was bioprozessintegrierte Skids sind und warum sie unerlässlich sind .
Materialauswahl, Oberflächenbeschaffenheit und hygienisches Design
Die benetzten Kontaktflächen eines Bioprozess-Skids dürfen kein Produkt auslaugen, korrodieren oder einschließen. Aus diesem Grund sind Materialauswahl und Oberflächenbeschaffenheit Qualitätskriterien und keine zufälligen Entscheidungen.
Anforderungen an Edelstahl
Die meisten Bioprozess-Skids verwenden 316L-Edelstahl für benetzte Teile. Der niedrige Kohlenstoffgehalt reduziert die Sensibilisierung beim Schweißen und bewahrt die Korrosionsbeständigkeit. Für jede Produktionscharge muss ein Materialzertifikat vorliegen, und das Zertifikat sollte auf die Chargennummer und die im Skid verbaute Komponente rückverfolgbar sein. Einige Prozesse bei höheren Temperaturen oder mit chloridhaltigen Medien erfordern möglicherweise korrosionsbeständigere Legierungen wie 904L oder Duplex-Edelstähle, aber 316L bleibt die Basis für die biopharmazeutische Verwendung.
Oberflächenbeschaffenheit und Reinigbarkeit
Die Oberflächenrauheit wirkt sich direkt auf die Reinigungsfähigkeit aus. Für benetzte Oberflächen ist eine typische Anforderung, dass Ra nicht mehr als 0,4 μm beim mechanischen Polieren beträgt und Ra nicht mehr als 0,4 μm nach dem Elektropolieren. Lieferanten sollten Oberflächenbeschaffenheitsmessungen mit einem kalibrierten Profilometer durchführen. In der Praxis werden die Werte anhand von Produktionsstücken und nicht anhand von Coupons überprüft, und der Bericht sollte den Messort angeben. Bei kritischen Rohrleitungen ergänzt die Endoskopinspektion die Daten zur Oberflächenbeschaffenheit, indem sie interne Verfärbungen oder Verunreinigungen der Schweißnaht aufdeckt.
Details zum hygienischen Design
Tote Beine sind die häufigste Quelle für Kontaminationsrisiken in einem Skid. Standards wie ASME BPE definieren akzeptable L/D-Verhältnisse für Zweige, und ein qualitätsorientierter Hersteller wird das System so entwerfen, dass Stagnationszonen minimiert oder beseitigt werden. Gefälle von mindestens 1–2 % zu den Entwässerungsstellen, vollständig gekapselte Ventile und hygienische Klemmverbindungen sind normale Erwartungen. Wenn der Prozess eine absolute Trennung zwischen Nutzen und Produkt erfordert, a Sanitär-Doppelrohrplatten-Wärmetauscher wird üblicherweise für Anwendungen mit hoher Integrität ausgewählt.
 Hersteller von kundenspezifischen Sanitär-DTS-Wärmetauschern (Doppelrohrplatten), Fabrik Shiloc (Shanghai) Industrial Trading Co., Ltd. ist China Custom Sanitary DTS (Double Tube Sheet) Hersteller, Fabrik, 1.... Produkt anzeigen →
Qualitätskontrolle bei Schweißen und Fertigung
Beim Schweißen kommt es auf die Qualität der Kufe an oder geht verloren. Eine polierte Oberfläche kann eine unvollständige innere Schweißnaht oder eine Hitzeeinflusszone, in der sich Bakterien festsetzen, nicht verbergen. Deshalb sind qualifizierte Verfahren und dokumentierte Schweißnähte unerlässlich.
Qualifikation und Verfahrenskontrolle
Alle Schweißer sollten nach anerkannten Vorschriften wie ASME Abschnitt IX oder ISO 9606 qualifiziert sein. Vor Produktionsbeginn muss der Hersteller Schweißverfahrensspezifikationen (WPS) und Verfahrensqualifikationsaufzeichnungen (PQR) erstellen. Orbitalschweißen wird für Rohre mit kleinem Durchmesser und sich wiederholende Rohrverbindungen bevorzugt, da es eine wiederholbare Lichtbogenkontrolle und vollständige Durchdringung bei minimalen manuellen Abweichungen ermöglicht. Jede Schweißnaht sollte in einer Schweißnahtkarte identifiziert werden, damit Fertigungsaufzeichnungen, Inspektionsergebnisse und die Identifizierung des Schweißers mit dem genauen Standort verknüpft werden können.
Inspektion und Montageprüfung
Für hygienische Schweißnähte reicht eine visuelle Prüfung nicht aus. Die endoskopische Untersuchung der Innenoberfläche, die Ferritmessung und gegebenenfalls Farbeindringprüfungen sind Teil eines robusten Qualitätsplans. Nach dem Schweißen sollte die gesamte Skid-Baugruppe, einschließlich Rohrleitungen, Wärmetauscher und Ventile, einem Drucktest unterzogen werden. Der Drucktest überprüft die mechanische Integrität und zeigt Leckstellen an Armaturen und Dichtungen auf. Bei der vollständigen Montage von Wärmeübertragungs- und Temperaturkontrollkomponenten ist die Prüfung des gesamten Systems zuverlässiger als die Prüfung der einzelnen Komponenten. Viele Anbieter bauen mittlerweile Intelligente Bioprozess-Wärmeübertragungs-Skid-Einheiten , wo das komplette System vor dem Versand getestet werden kann.
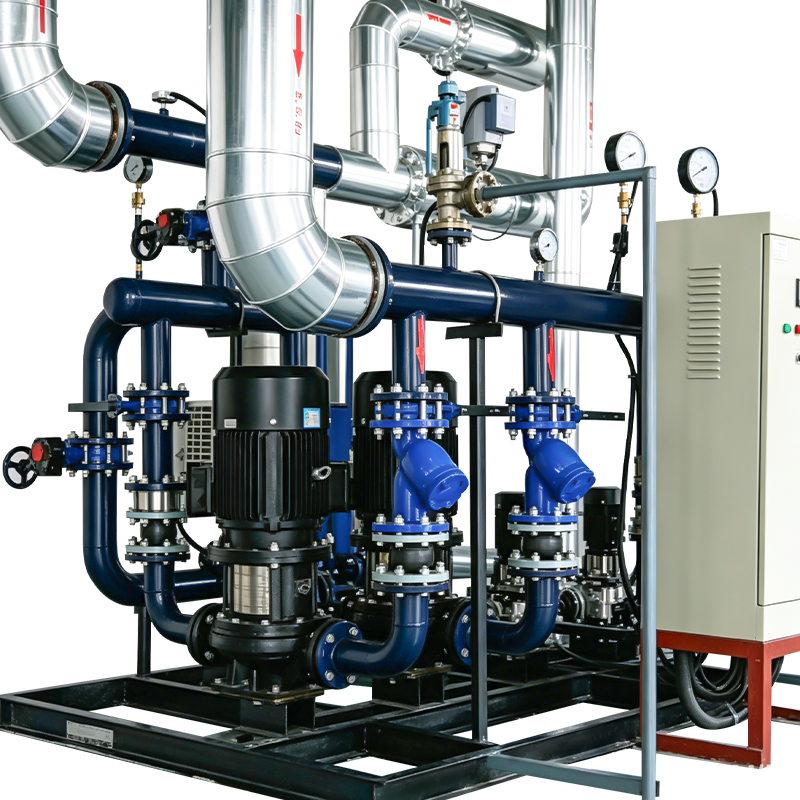 Kundenspezifische Hersteller von intelligenten Bioprozess-Wärmeübertragungs-Skids/-Einheiten, Fabrik Shiloc (Shanghai) Industrial Trading Co., Ltd. ist ein kundenspezifischer Hersteller, eine Fabrik und eine Fabrik für intelligente Bioprozess-Wärmeübertragungsanlagen in China. Produkt anzeigen →
Werksabnahmetests und Standortabnahmetests
Der Factory Acceptance Test (FETT) ist der erste Punkt, an dem der Skid nachweisen muss, dass er der vereinbarten Spezifikation entspricht. Es ist auch die beste Gelegenheit für den Käufer, Probleme zu erkennen, während der Hersteller sie dennoch schnell beheben kann.
Eine gut strukturierte FAT umfasst visuelle und maßliche Kontrollen, die Überprüfung von Materialzertifikaten, die Überprüfung der Kalibrierung, die Simulation der Steuerlogik, I/O-Tests, Alarm- und Sicherheitsfunktionsprüfungen sowie die Überprüfung von Schweiß- und Oberflächenbeschaffenheitsaufzeichnungen. Wenn das Skid eine Automatisierung umfasst, sollte die Steuersequenz anhand simulierter Prozesswerte ausgeführt werden, um zu bestätigen, dass Pumpen, Ventile und Heizungssteuerungen korrekt reagieren.
| Testphase | Gemeinsame Schecks | Warum es wichtig ist |
|---|---|---|
| FAT | Dimensionsüberprüfung, Materialrückverfolgbarkeit, Schweißdokumente, Steuerungslogiksimulation, Drucktestergebnisse | Behebt Probleme vor dem Versand und reduziert so das Installationsrisiko. |
| SA | Verbindungsüberprüfung, Dichtheitsprüfungen, Neukalibrierung des Sensors, Kommunikation mit dem Anlagensteuerungssystem | Bestätigt, dass der Skid in der endgültigen Umgebung mit echten Versorgungseinrichtungen funktioniert. |
| Leistungslauf | Prozesssimulation oder Medienfüllung, Sollwertstabilität, Alarmbehandlung | Erzeugt Beweise, die die formale Validierung unterstützen. |
Der FAT-Bericht wird Teil der Qualitätsaufzeichnung. Während des SAT sollte der Hersteller kritische Parameter nach dem Transport und der Installation erneut überprüfen, da Vibrationen und Montagen dazu führen können, dass Teile von ihrer Werkskalibrierung abweichen.
Dokumentation: Das Rückgrat der Skid-Qualität
Für einen GMP-regulierten Benutzer ist ein Skid ohne vollständige Dokumentation praktisch nicht konform, unabhängig von seiner Leistung. Die physische Hardware und die Papierspur müssen exakt übereinstimmen.
Die Dokumentation sollte mindestens Prozess- und Instrumentierungsdiagramme (P&IDs), elektrische Schaltpläne, Steuerungsarchitekturdiagramme, E/A-Listen, Stücklisten mit Materialzertifikaten, Schweißkarten und Schweißprotokolle, Drucktestberichte, zerstörungsfreie Prüfberichte, Aufzeichnungen zur Oberflächenbeschaffenheit, Kalibrierungszertifikate und Bestandszeichnungen umfassen. Bei automatisierten Skids sollte die Dokumentation des Steuerungssystems die Softwarelogik, Alarmsollwerte und Datenprotokollierungsfunktionen beschreiben.
Diese Dokumentation hilft dem Benutzer, die Installationsqualifizierung (IQ) und die Betriebsqualifizierung (OQ) effizienter durchzuführen. Es unterstützt auch spätere Änderungen, da die Bestandszeichnung und der Revisionsverlauf genau zeigen, was geändert wurde und warum. Wenn ein Hersteller keinen nachvollziehbaren Nachweis erbringen kann, ist das Qualitätssystem nicht wirksam.
So bewerten Sie die Qualitätsfähigkeit eines Skid-Herstellers
Anstatt sich auf Marketingmaterialien zu verlassen, sollten Sie die vorhandenen spezifischen Qualitätskontrollen bewerten. Die folgenden Fragen sind ein praktischer Ausgangspunkt für Beschaffungsteams, Ingenieure und Qualitätssicherungspersonal.
- Fragen Sie nach dem Qualitätshandbuch und allen für die Skid-Herstellung relevanten Zertifizierungen, wie z. B. ISO 9001 oder ASME BPE-Konformität.
- Stellen Sie sicher, dass Schweißverfahren und Schweißer gemäß ASME Abschnitt IX oder gleichwertig qualifiziert sind, und fordern Sie Musterschweißkarten und PQRs an.
- Überprüfen Sie das Rückverfolgbarkeitssystem für Materialzertifikate, insbesondere für medienberührte Komponenten und Druckteile.
- Überprüfen Sie das FAT-Protokoll, bevor die Produktion beginnt. Es sollte die Tests, die Akzeptanzkriterien und die Personen beschreiben, die sie beobachten werden.
- Überprüfen Sie die Automatisierungsdokumentation und Datenintegritätsfähigkeiten des Herstellers, denn a Präzisions-Temperaturregelgerät für Biopharmazeutika
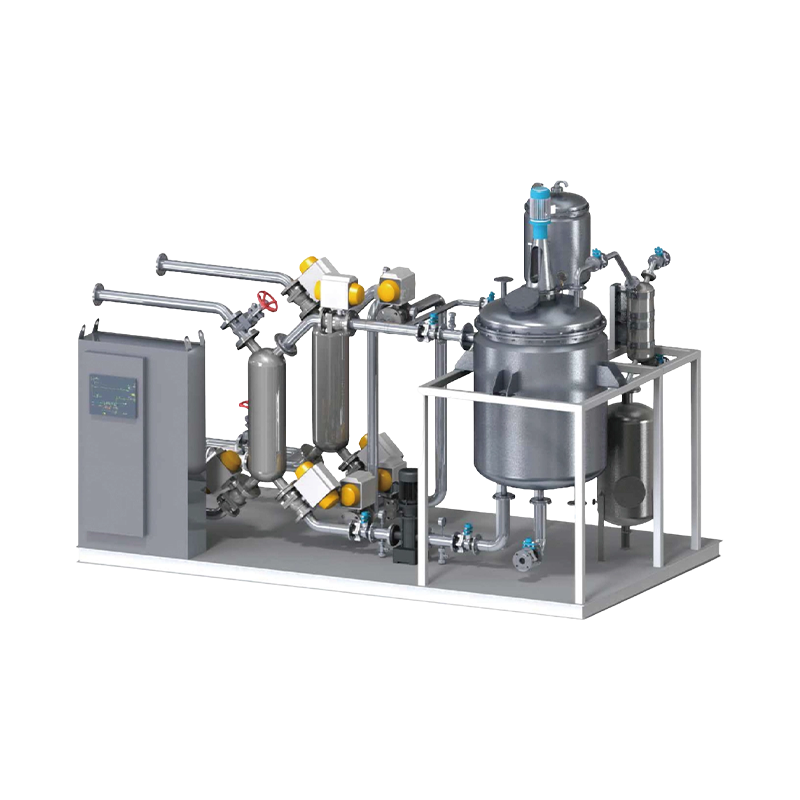 Kundenspezifische Präzisions-Temperaturregeleinheit (TCU) für Biopharma-Hersteller, Fac Shiloc (Shanghai) Industrial Trading Co., Ltd. ist eine in China maßgeschneiderte Präzisions-Temperaturregeleinheit (TCU) für Biopharma-Hersteller, Fact... Produkt anzeigen → muss Sollwerte und Abweichungen zuverlässig erfassen.
- Bestätigen Sie den Änderungskontrollprozess für Designrevisionen und Änderungen nach der Lieferung.
Diese Kriterien sind nicht theoretisch. Ein Hersteller, der tatsächliche Beispiele von Schweißkarten, FAT-Berichten und Oberflächenbeschaffenheitsmessungen bereitstellen kann, wird mit größerer Wahrscheinlichkeit die Qualitätsstandards erfüllen, die Ihr Projekt erfordert.
Auswahl eines Fertigungspartners mit dem richtigen Qualitätssystem
Qualitätsstandards für die bioprozessintegrierte Skid-Herstellung sind konkret: Sie finden sich im Oberflächenrauheitsbericht, den Orbitalschweißaufzeichnungen, dem FAT-Protokoll und der Bestandsdokumentation wieder. Ein nach diesen Standards gebautes Skid gibt dem Eigentümer die Gewissheit, dass Installation, Inbetriebnahme und Validierung ohne unerwartete Verzögerungen oder Kontaminationsrisiken erfolgen.
Achten Sie bei der Bewertung eines Lieferanten ebenso auf die Qualität der Fertigungsprozesse wie auf das attraktive Prozessdiagramm. Fordern Sie Unterlagen, Zeugentests und Kontrollnachweise an. Bei Shiloc verfolgen wir bei unseren Bioprozess-Skid- und Wärmeübertragungsgeräten die gleiche Disziplin, denn das Endprodukt ist nur so gut wie die Beweise dahinter. Wenn Sie ein Bioprozess-Skid-Projekt planen, Kontaktieren Sie unser Engineering-Team um Ihre Qualitätsanforderungen im Detail zu besprechen.
VORV:Bioprozessintegrierte Skids für die Impfstoffproduktion: Leitfaden für Technik und Kauf
NÄCH:So validieren Sie bioprozessintegrierte Skids erfolgreich für die GMP-Bioproduktion
NÄCH:So validieren Sie bioprozessintegrierte Skids erfolgreich für die GMP-Bioproduktion
Interesse an einer Zusammenarbeit oder Fragen?
Verwandte Produkte


Empfohlene LINS
✦
Skid-System für die Milchverarbeitung
Skid-System für die Getränkeverarbeitung
Skid-System für die Verarbeitung flüssiger Lebensmittel
Skid-System für die Lebensmittelverarbeitung
Skid-System für die Saftverarbeitung
Skid-System für Lebensmittel- und Getränkeprozesse
Modulares Skid-System für die Lebensmittelverarbeitung
CIP-Skid-System für die Lebensmittelindustrie
Skid-System für Lebensmittelverarbeitungsgeräte
CIP-Prozess-Skid-System für die Lebensmittelindustrie
Lassen Sie uns zusammenarbeiten. Willkommen an Bord!
-

haikexin@haikexin.com
-
 +86-21-57560276
-
 No. 2819, Sihu Road,Fengxian District, Shanghai, China
Treten Sie unserer Mailingliste bei
Produktkategorien
Quicklinks
Quicklinks
Urheberrecht© Shiloc (Shanghai) Industrial Trading Co., Ltd. Alle Rechte vorbehalten.
Prozesssysteme und -ausrüstung für Lebensmittel- und Biopharmahersteller
